+ 86-18863350588

 English
 Français
 Deutsch
 Español


Coutures latérales ultrasoniques dans les gobelets en papier : comment les fuites commencent et sont capturées
Content
- 1
- 2 Pourquoi la couture latérale est l'endroit où les bonnets échouent
- 3 Comment le pressage à chaud par ultrasons scelle la couture
- 4 Les trois façons dont une couture fuit
- 5 Détecter les défauts sur la machine
- 6 Chèques humains superposés
- 7 Tests d'eau en conditions réelles
- 8 Vérifications finales avant le camion
- 9 Retracer un carton jusqu'à sa machine
- 10 Questions à poser à tout fournisseur de gobelets
Pourquoi la couture latérale est l'endroit où les bonnets échouent
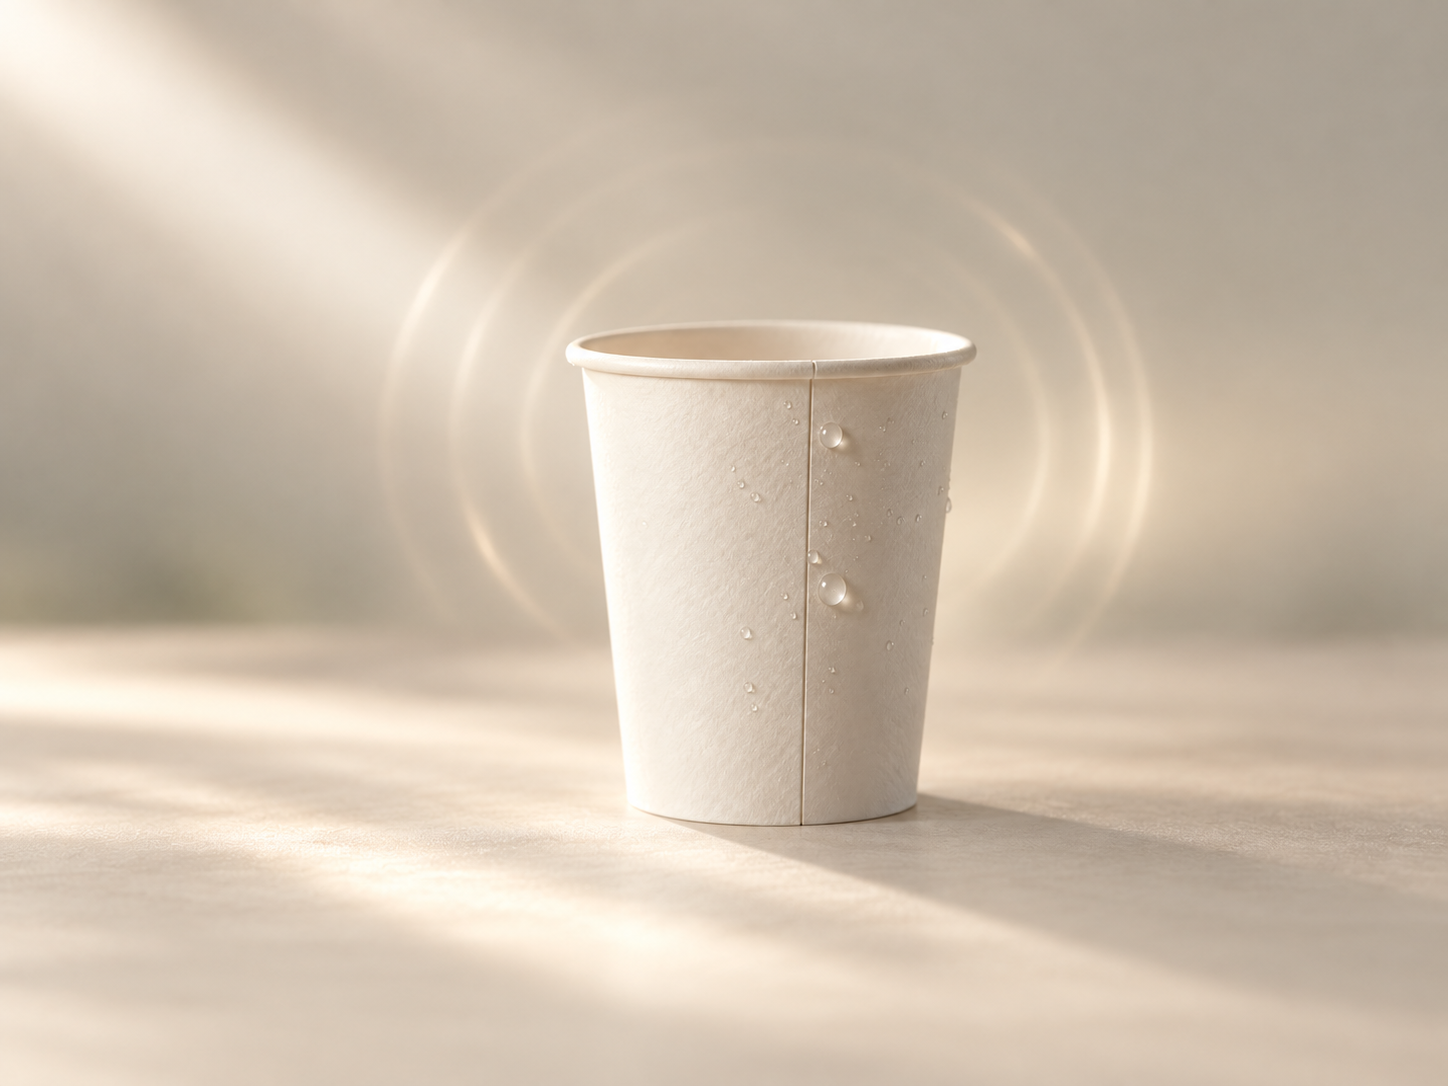
Un corps de gobelet en papier est une feuille de carton couché roulée en cône. Partout, à l’exception d’une bete étroite, le mur est constitué d’une seule couche. Le long de la couture latérale, deux couches se chevauchent et doivent fusionner pour former un joint étanche. Cette bande est le point de départ le plus courant d’une fuite.
Une couture peut sembler parfaite sur la ligne et échouer une heure plus tard dans la main d'un client. Pour éviter cela, il faut un processus de scellage qui fonctionne et un système de qualité qui attrape les gobelets là où ils ne l'ont pas fait.
Comment le pressage à chaud par ultrasons scelle la couture
Lors du scellage par ultrasons, des vibrations à haute fréquence sont appliquées aux bords qui se chevauchent. La vibration crée de la chaleur de friction à l’intérieur du chevauchement, ce qui ramollit le revêtement barrière. La pression presse ensuite les couches ramollies ensemble et elles se lient en refroidissant.
Le scellage à l’air chaud permet d’obtenir le même résultat de manière différente. Il chauffe la surface de la couture avec un courant d'air chaud avant de presser. Les deux méthodes peuvent produire une couture solide sur une machine bien réglée. La différence réside dans l'origine de la chaleur et dans quelle mesure elle peut être contrôlée. C'est pourquoi les réglages et l'inspection sont plus importants que l'étiquette apposée sur le processus.
Nos lignes de formage utilisent un processus de pressage à chaud par ultrasons au niveau de la couture latérale. Vous pouvez voir comment cela s'intègre dans la configuration de production plus large sur notre capacités de fabrication de gobelets en papier page.
Les trois façons dont une couture fuit
La plupart des ruptures de couture se répartissent en trois types, chacun ayant une cause différente et un indice visible différent.
| Échec | Cause typique | Ce que vous pouvez voir |
|---|---|---|
| Rides | La planche se déplace ou se plie pendant le formage | Des crêtes ou un pli visible le long de la couture |
| Infiltration de bord | Bord brut du panneau exposé au liquide | Ligne sombre et humide au bord de la couture |
| Fuite au joint inférieur | Mauvaise adhérence à l'endroit où le mur rencontre la base | Goutte lente depuis le bord inférieur |
La séparation des couches après stockage est un problème connexe. Si vous voulez voir comment l’humidité et le vieillissement jouent un rôle, lisez pourquoi les gobelets en papier se fissurent ou se délaminent .
Détecter les défauts sur la machine
Le premier filtre fonctionne à la vitesse de la machine. Un système de vision IA doté de caméras de fabrication japonaise inspecte chaque gobelet au fur et à mesure de sa formation et détecte automatiquement trois problèmes : les bords sont déformés, les défauts sur le corps du gobelet et les défauts sur le fond du gobelet. Une tasse qui échoue au contrôle est retirée du flux.
L'inspection automatisée est cohérente et ne se fatigue jamais, mais elle ne juge que ce qu'une caméra peut voir. C’est pourquoi il s’agit de la première couche et non de la seule.
Chèques humains superposés
L'équipe de la machine vérifie 10 tasses de chaque carton ils emballent. Séparément, l'équipe QC fait le tour de chaque machine une fois par heure et inspecte les tasses finies de chacune d'entre elles.
Deux paires d’yeux humains servent à des fins différentes. Les opérateurs détectent les problèmes au moment de l'emballage. Les inspecteurs CQ travaillent indépendamment de la pression de production et peuvent détecter des dérives, comme une machine qui change lentement de ses réglages, avant qu'elle ne se transforme en un mauvais lot.
Tests d'eau en conditions réelles
Les contrôles visuels ne peuvent pas prouver qu’une couture contient du liquide. Ainsi, chaque machine est soumise à un test d'étanchéité toutes les deux heures : 20 tasses sont tirées et remplies avec un liquide d'essai.
Les liquides sont choisis pour refléter la gamme de tasses rencontrées en service :
- Eau bouillante à 100°C : une charge thermique dans le pire des cas pour le revêtement et le joint.
- Café à 92°C : proche de la température à laquelle servent de nombreux cafés.
- 75% d'alcool : un solvant puissant qui sonde le revêtement et les joints d'une manière que l'eau ordinaire ne fait pas.
En testant chaque machine selon un calendrier fixe, une dérive de la qualité des coutures est détectée en quelques heures, et non après l'expédition d'une palette. Apprenez-en davantage sur les normes derrière ces contrôles sur notre contrôle qualité et tests page.
Vérifications finales avant le camion
Les tasses qui passent la ligne ne sont pas expédiées sur cette seule base. Une fois que l'équipe de contrôle qualité a signé les cartons dans l'entrepôt, un autre échantillon est vérifié. Une deuxième inspection a lieu avant le chargement.
Les deux portes présentent des risques différents. Le contrôle de l'entrepôt confirme ce qui a été produit. Le contrôle avant chargement confirme que rien n'a changé dans le stockage et la manutention et que les cartons chargés dans le camion correspondent au stock approuvé.
Retracer un carton jusqu'à sa machine
Des caméras couvrent la zone de formage, l'entrepôt et la zone de chargement. Chaque carton porte un numéro de série. Combinés, ces éléments permettent de retracer chaque carton depuis le camion jusqu'à la machine et la période de temps qui l'a fabriqué en passant par le stockage.
Pour un acheteur, la traçabilité change la façon dont les problèmes sont traités. Si un client signale une fuite de gobelets, l’enquête peut commencer à partir d’un numéro de carton plutôt que d’un envoi complet. Cela restreint la question à une machine, une équipe et une fenêtre temporelle, et montre si le problème était isolé ou systémique.
Questions à poser à tout fournisseur de gobelets
Quelle que soit la méthode de scellement, les réponses d'un fournisseur à ces questions en disent plus sur la fiabilité qu'une brochure :
- À quelle fréquence chaque machine est-elle testée pour détecter les fuites, et avec quels liquides et températures ?
- L’inspection est-elle automatisée, manuelle ou les deux, et qui vérifie les contrôleurs ?
- Existe-t-il une inspection séparée après l'entreposage et avant le chargement ?
- Un seul carton peut-il être retracé jusqu'à sa machine et sa durée de production ?
- Qu’arrive-t-il à un lot lorsqu’un test échoue : est-il mis en quarantaine, réinspecté ou mis au rebut ?
Les bonnes réponses sont particulièrement importantes pour les produits qui sont exposés à la chaleur et aux liquides toute la journée, comme gobelets en papier à paroi simple , gobelets en papier à double paroi and gobelets en papier pour boissons froides . Pour un aperçu plus large de ce qui ne va pas avec les contenants jetables et de la façon dont les tests le détectent, voir pourquoi les contenants en papier fuient, sentent ou ramollissent .